
 最新跨境运营干货
 看多维度榜单信息
发货这一格先卡的通常不是打单,而是前面那一步
单子一多,多数人第一反应是去数打印机出了几张面单,可真正先卡的往往不在这一步。打单是整条链条上最靠后的动作,它只把已经确认好的信息落到纸上,前面的货没到位,纸出来再多也只是排在待发区里等着,那一摞只会越垫越高,谁也不敢先动。
前面那一步指的是从订单确认到货真正集中到出货口之间的准备工作。这一步包含找货、核对、把同一单的几件凑齐、把小件归堆,单量在低位时这些动作被顺手做完,看不出耗时,量一上来就变成排队的源头,而且是几件事一起排。
打印环节有个特点,它的速度快而且稳定,一分钟能出多少张是写死的。这意味着当上游给过来的确认订单变慢时,打印机不会跟着慢,它只会空下来。看着机器一会儿忙一会儿停,其实问题在喂给它的那一头,不在它自己身上。
出货口前的等待区是最先出现堆积的地方。这里堆的和仓库里的存货不是一回事,它堆的是已经付过款、已经确认、只差离手的单。这一堆一旦开始分层,最下面那几件往往已经被压住很久,越压越难找出来。
有个征兆容易被当成好事:出单速度在某半小时里特别快。这通常意味着前面憋着的确认批次一起放了过来,是上游某个位置刚刚疏通或者刚刚放弃核对,紧跟着的下一段就会空下来,一快一慢之间就是这一段在窄。
复核这个动作在单量低的时候是随手做的,量上来之后它就成了一个独立工位。如果没有人专门站这个位置,复核就会被拆到打包或者称重的人手上,等于把一道工序摊薄到几步里,每一步都慢一点,加起来就是一张单多花好几分钟。
同一单里有几件货分散在不同货位的时候,前面那一步的耗时会翻倍。这不是流程写得不对,而是这条路径本身要走两趟。单量少时两趟可以顺手并到一起,量一上来就并不了,两趟就是两趟,一趟也省不掉。
前面那一步还有个隐形的负担,它要等订单状态翻到可发。有些单在买家付款后还会停一小段时间,这段时间不产生任何动作,却占着出货口前的等待位,让真正能发的单挤在后面,位置被白占掉一部分。
打印机旁边如果堆着未确认的单,多数人会先打出来占位子。这个习惯在低量时无害,在高量时会把待发区变成一片分不清先后的大堆,越堆越难确认哪一件属于哪一单,找起来的时间从几秒变成半分钟。
判断先卡在哪一段并不难,可以看每天开盘后的第一个小时。这个小时里如果出货口前的等待区就满了,说明卡点在前面那一步的启动速度,不在打单;如果这个小时很空,说明问题是后面慢慢积起来的,两处的原因完全不同。
前面那一步慢下来的时候通常不会有明显提示,后台看到的是订单状态正常、面单数量正常,只有实物区的形态在变。所以很多人是在第二天对不上数的时候才回头找这一段的账,那时候当天发生的事已经不好还原了。
有经验的仓管会在这里设一个很笨的办法:把待确认的单按小时分成几摞,摞的高度当天就能比出高低。这个办法不解决产能,但它能让最窄的那一段提前两三天显出来,而不是等到爆量那天再手忙脚乱。
单量翻倍的那天,前面那一步的排队长度往往不止翻倍。原因是这一步里有几个动作需要人工判断,而判断的间隔会随着周围动静变大而变长,这属于人本身的特性,改流程改不掉,只能靠减少判断次数。
有的团队会把打单当成核心指标来盯,结果是在这一步上加了设备和人力,出货口的堆积却没有减少。因为这一段原本就不窄,往里加资源只是让纸上出得更快,实物那一侧照样排队,钱花在了不痛的地方。
先把这段看清楚的意思是,不去争论打单快不快,而是把从订单确认到货集中到出货口之间的动作逐个列出来,看哪一步需要等人、等齐、等状态。等字最多的那一步,就是这一格先卡的位置。
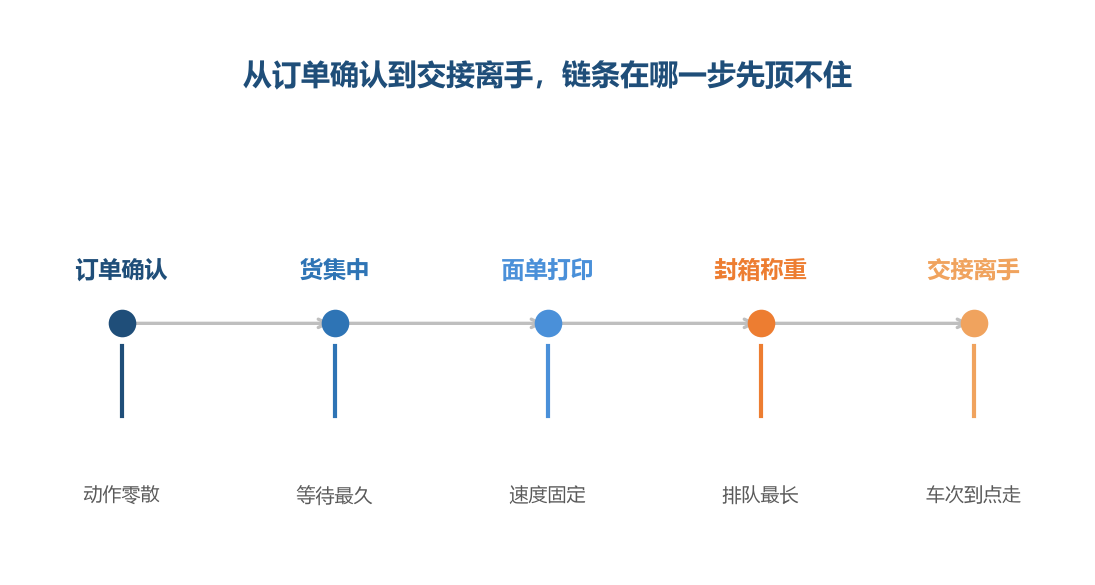
链上五步里真正先窄的是货集中这一步,打印与交接各自有固定上限,撑不住时的形状并不一样
面单打印和实际出货之间差的那段时间去哪了
面单从机器里出来到包裹真的离开手上,中间隔着一段时间的错位,这段时间有明确的去处,不是凭空消失掉了。单量小的时候它被忽略,量上来之后它会变成整条链条上最容易失控的一段,也最难查。
一块时间花在凑单上。同一笔订单里有两件以上的货,面单出来时货还散在货位上,凑齐需要走一趟或者等人送过来。这两件货之间的距离,直接决定这段等待的长短,距离越远等待越长,没有别的办法能压掉。
另一块时间花在核对上。核对内容包含数量、规格、颜色、赠品是否附带,这几个条件里只要有一个不在同一个位置,就要再走一趟。单量少时核对是顺手动作,量大了之后它变成一道必须停下来做的工序,停下来就要占时间。
第三块时间花在集包上。同一买家分几笔下的单,或者一单里分几件的包裹,要不要合成一件发出,这个决定通常不在打包的人手上,需要回头去问,问的过程本身就是一段等待,而且常常要等好几个人回复。
再一块时间花在材料上。箱子、气泡膜、胶带、标签纸这几样里只要缺一样,打包台就会停下来等人送。这种停顿在低量时一天出现一两次,在高量时可能一小时里就出现两次,每次几分钟,一天加起来就是几小时。
称重和量尺同样占时间。体积重和实重都要有记录,秤只有一台的时候人就要排队。排队这件事在单量低时看不出来,因为每个包裹之间有时间差,量一上来时间差被填平,队伍就成形了。
分堆也要花时间。面单出来的时候快递渠道已经定了,但包裹要按渠道分到不同的筐里。筐的数量固定、位置固定,包裹量翻倍以后同一筐要装两倍的东西,翻找起来更费时,常常要把整筐倒出来重新找。
还有一块时间花在等车上。包裹全部打完并不等于可以离手,要等收件的时间。这个等待表面上不占用任何人工,但它决定了当天能不能记进时效,所以它是一段有代价的空转,越接近交接点越贵。
这几块时间加总起来,通常远远超过打印本身需要的那几分钟。所以看发货慢的时候,把打印速度和这一堆动作放在一起比,会发现真正的大头几乎都在货和人来回走的路上,机器其实一直在等。
一个当晚就能做的观察是给面单做时间戳。打出来的时间有了,扫件离手的时间也有了,两者相减就是这一单的真实滞留。把当天的滞留按小时排开,能看到哪一块时间在哪个时段鼓起来,形状比数字更有说明力。
滞留时间里有一部分能直接看出来,比如等材料、等秤、等车;有一部分是藏起来的,比如来回找货、来回问人。后一类不会出现在任何记录里,只能靠人站在旁边跟一小时才看得见,跟过一次心里就有数了。
有些团队会把面单先打出来一整摞再开始配货,这样打印环节的数字很好看,滞留时间却拉得很长。面单在桌上放着的那段时间,买家侧看到的状态已经变了,只是商家这一侧还没动,中间的差就是风险的来源。
不容易被算进去的还有返工。配错了货、装错了件、贴错了面单,都要拆开重来。返工的次数会随着量上升得更快,因为越急越容易出错,出错又要占掉本来就不够的工位,一步慢拖得整条线更慢。
称重环节还承担着一个隐性任务,它是发现问题的地方。重量不对意味着件数不对,这一步如果被跳过或者草草了事,后面就要用退货和补发来还,代价比当场多花的那十几秒大得多,账不在同一天结。
把这几段时间分开之后再看发货这一格的宽度,结论往往和直觉相反:最窄的那一段多数不在机器上,而在货与面单之间那几步需要人来回跑的地方,机器只是把上游的等待变成了手里的纸条。
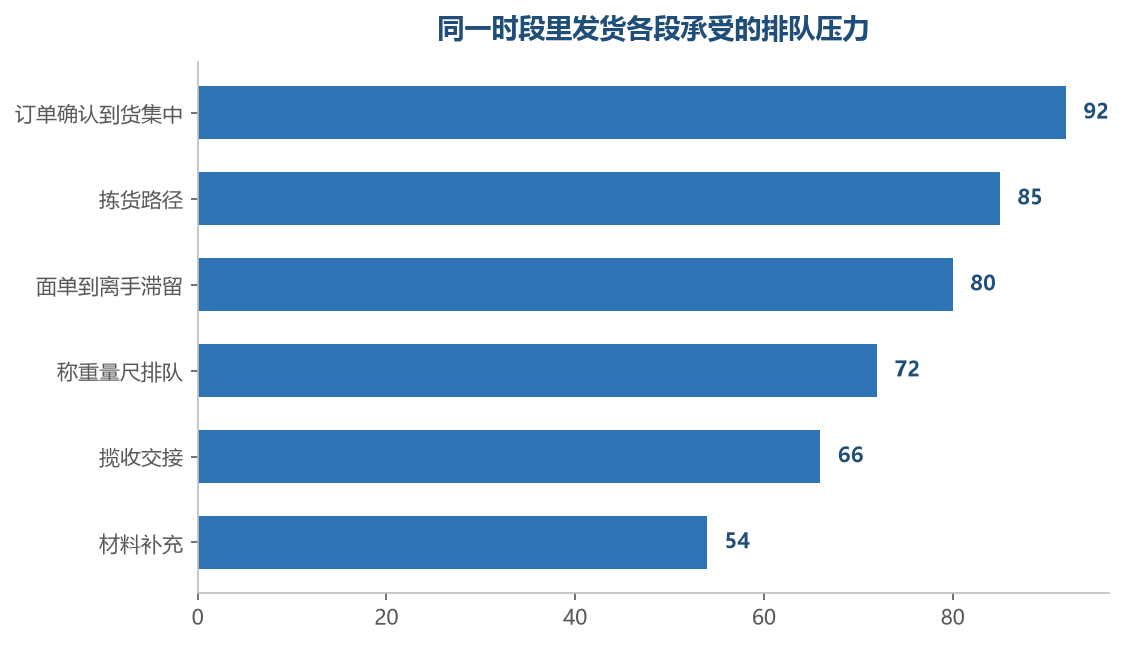
数值越高表示这一段在同一时段里排得越满,顶上那两格是单量上来后最先撑不住的位置
揽收节点在什么量级开始跟不上
揽收这一段的能力不是线性的,它按车次走。快递的车一天来几趟是定好的,每趟能收多少也大致固定,单量在这条线以下时感觉不到上限,一旦站到线的上方,多出来的部分就只能顺延到下一趟或者第二天。
判断是否接近这条线有个简单的看法,就是看当天最后一趟车来的时候待交接的包裹还剩几筐。如果连续三天最后一趟车走的时候还剩半筐以上,说明这条线已经不够用了,而且多半是从上一周就开始的。
车次固定带来的后果是时间窗口固定。揽收的人到点就走,不会因为你这边的包裹还在封箱而多等。这意味着一部分当天完成打包动作的包裹,实际会被记到第二天,这层损耗在单量低时根本不会出现。
交接环节里还有一个被忽略的动作是逐件点数或者抽样点数。点得越细装车越慢,装得越慢,车能带的趟数看起来就越少。单量大时这个动作常常被迫放宽,放宽的代价是差错追不回来,错件几天后才被发现。
揽收能力在不同日子并不一样。周末、节前、天气差的日子,车次会减少或者推迟到点。单量本来就在高位的时候再遇到这类日子,堆积就会跨过一天形成两层,第二天的量叠在当天的量上,看起来像是突然翻了一倍。
有些人靠提前约车来缓解,这在一部分情况下有用,但提前约车的前提是前一天的货已经清干净。如果前一天还有残余,提前约来的车次只是把昨天的量搬走,今天的量依然排不上,约了等于没约。
揽收还有一个隐藏的上限是场地。交接区要放得下当天所有待发的包裹,如果这片区域只能摊开半天的量,那么一半以上的包裹在等待交接时会叠起来,找单就要翻堆,翻堆的时间又要从装车里扣出来。
包裹叠起来之后,交接速度会再降一档。原因是交点变成了乱点,装车的人要先分拣再点数。这一层降速在量小的时候完全看不见,因为它被每个包裹之间的空隙吸收掉了,量一大空隙没有了,它就整体浮出来。
判断揽收开始跟不上的另一个信号是打包区的下班时间。如果打包台连续几天越收越晚,而车次时间并没有变,说明作业是在追赶交接点,这个追赶动作本身就是上限已经出现的证据,而且追赶的幅度还在变大。
有的站点会在旺季切换交接方式,比如把交接点从仓库挪到更近的路口或者集中点。这种切换会改变当天可用的时间窗口,长度可能变长也可能变短,需要按切换后的车次重新算一遍上限,不能沿用旧的判断。
揽收跟不上之后,最先变形的不是总件数,而是当日完成率的形状。原本一天里均匀分布的完成,会变成集中在车次之前那一两个小时完成,前面空、后面挤,人的忙闲差被拉开,中间那段时间反而没人用。
有些单在揽收这一层会被单独拎出来,比如体积大、重量高、需要单独交接的品类。它们的装车效率远低于普通小件,量一上来它们占掉的车位会挤走一批普通件的位置,这批单在总量里的占比本身就是变量。
跨境这一段的车次和本地不同,交接更早,要求的信息也更全。同一批货里如果混了跨境和本地,跨境那部分会因为交接时间更早而先被清出去,本地件就只能等下一趟,混装的时候这种挤压每天都在发生。
还有一个量级上的变化容易被忽略,单量的增长往往不是缓慢的,而是在某个促销节点一夜之间上去。车次不会跟着一夜之间增加,所以上限被触到的时刻通常没有任何准备时间,只能看着包裹在库里过夜。
摸清这条线的方法不复杂,把最近一个月的日单量和当天最后一趟车离开时的剩余筐数放在一张表里对照,筐数开始连续不为零的那一天,就是揽收这一段开始不够用的起点,之后每天都会比前一天更满。
| 最窄的那一段 | 现场堆的是什么 | 大约从什么量级开始 | 先变形的形态 |
|---|---|---|---|
| 订单确认到货集中 | 已付款却发不出的单 | 日单量翻倍后的第二天 | 出货口前的等待区先分层 |
| 面单到离手的滞留 | 已打单未封箱的包裹 | 单量过百之后的一周内 | 面单在桌上放着的时间拉长 |
| 称重量尺排队 | 待称重的成品包裹 | 同班次超过一台设备的量 | 成品筐在秤前排成一列 |
| 材料补充 | 缺箱缺膜的半成品 | 高峰时段每小时两次 | 打包台整排停下等人送 |
| 拣货路径 | 待拣架上没配齐的单 | 品类分散之后的任一时段 | 走一趟只能配出一两单 |
| 揽收交接 | 待交接的多筐包裹 | 最后一趟车剩余筐不为零 | 当天完成的量被记到次日 |
一天多少单会让发货时效第一次掉出考核线
时效考核看的不是平均速度,而是落在某条时间线之外的单占了多少比例。所以掉出考核线这件事,往往发生在单量刚过某个数的那两天,而不是在单量最高的那几天,这个规律第一次遇到时会觉得反常。
原因是高峰期的注意力被集中起来使用,人会自动简化动作,速度反而看起来还行;而单量刚上来那一两天,旧习惯还在,新增的部分没人接,超出线外的单就出现了,出问题的位置每天都在换。
这条线具体定在几点,各个站点和各个渠道不一样,但判断方法是一致的:先找出平台记录发货的那个时间点,再看自己当天完成打包和交接的时刻是否稳定落在它之前,两者之间的差值就是当天的余量。
一天多少单会触线,取决于从订单确认到交接完成这段路的宽度。同一家店换个仓库、换个车次时间,这个数就会变,所以拿别人的数照搬没有意义,只能自己按自己的场地和班次算一遍才作数。
可以这样算:取一个正常工作日,记录从上午第一批确认单到交接完成之间的总时长,再数一下这段时间里实际完成的单量,两者相除得到每单平均占用,乘上当天可用工时就是当天的上限。
这个算法得到的是上限,不是安全值。因为订单不是均匀进来的,多数的确认单集中在固定几个时段,实际承受的峰值压力比平均值高出一截,安全值通常要在上限上再打一次折才接近能用。
第一次触线通常有前兆,某一天的最后一批交接比平时晚了半小时到一小时。这个延迟如果第二天没有被清掉,第三天就又晚一点,等到某天交接时间跨过平台记录点,触线这件事就发生了。
触线之后的变化是不均匀的,少数单会被标出来,多数单照旧在时限内发货。所以看整体数据常常看不出问题,要按当天的单量分层去看,才会发现在高量日里落在时限外的比例明显上升。
周末和节前的单量形态不一样。周末下单时间后移,确认时间跟着后移,留给当天交接的窗口变短;节前的单量集中在前几天,一天的量可能是平时的两倍以上,这两天最容易第一次触线。
同日多趟交接的站点,触线的位置通常出现在最后一趟。前面几趟能靠当天早上的产能补上,最后一趟压缩的是打包和封箱的时间,这两步又最容易被牺牲,差错也常常是在这个时段埋下的。
有一个被低估的变量是包装复杂度。同样一百单,全是小件和里面混了需要加固、需要分件、需要附赠品的单,占用的时间完全不是一个量级。所以单量数字本身说明不了触线会落在哪一天。
触线这件事第一次发生的时候通常没人注意到,因为平台记录是在之后的某个时间点生成的。等到看到数据的时候那天的单已经发完了,能做的只是把当天发生过的事按顺序还原一遍。
值得记录的是触线当天的几件事:确认单进来的时段分布、交接完成的具体时刻、当天有没有人缺位、有没有临时插入的返工。这四件事凑在一起,基本能解释清楚为什么出问题的是那一天。
试出这个数之后不要把它当成固定值。单量结构一变、人员一换、车次时间一调,这个数就会移动,隔一段时间重新算一遍比记住一个旧数字有用得多,也更能反映当下这一段路的真实宽度。
各站点在时效口径上并不完全一样,知虾那一处摆着前一日更新的多站点数据,按站点分别对自己的数字,比只盯一个站点的数字更接近实际情况。触线不是一道精确的门槛,而是一段区间:在下沿,个别单开始落在时限外;到了上沿,落在外面的比例会明显抬起来,要找的是这个下沿。
发货卡的往往是人不在位,不是流程没写
发货流程多数店铺都写得出来,一份文档几页纸就能讲完。真正让这一步卡住的,是执行这几页纸的人在某些时刻不在位置上,而不是纸上的顺序有问题,纸上的顺序反而很少成为争议。
最典型的情形是关键动作只有一个人会做。比如称重后贴标、渠道分流、跨境单的信息补录,这几件事里任何一件只有一个人掌握,这个人一离开,整条线就停在那个位置等,后面的人只能干看着。
午休和交接班是每天固定的空档。单量低的时候,这两个空档被订单之间的空隙盖住;单量高的时候,空档期间积下来的单会在下一班开始的前半小时一起涌出来,形成当天的第一个峰值。
请假带来的问题比缺人本身更麻烦。临时找人顶上,顶的人不熟悉货位和顺序,动作会慢一半以上,而且容易出错。这一段慢不是产能不够,是熟悉度不够,而熟悉度只能用时间换来。
夜班是一个容易被忽视的缺口。如果当天没有安排夜班,那么下午晚些时候确认的单要等到第二天早上才开始处理,中间隔着十几个小时。这段时间不产生动作,但全部计入时效,等于白送出去。
有的人会在晚上把打包做完、第二天早上交接,这么做能抢回一部分时间,但它把压力挪到了第二天早上的交接窗口,如果那个窗口本来就不宽,这一步会变成新的卡点,只是换了位置出现。
多站点经营时还有时差这一层。买家在另一个时区的白天集中下单,商家这边正好是夜里,如果没有人接这一段,确认动作会整体后移,时效的起点就被推晚了,后面怎么赶都差着一截。
人手够不够和人在不在位是两件不同的事。排班表上人数看起来很充裕,但如果同一时段里三个人都被调去做另一件事,岗位就是空的。看排班表看不出来,要看具体时段里谁站在出货口。
有些团队用一个人兼几个岗位来省成本,在低量时期这样能跑通。量一上来,兼任的人必须选择先做哪一件,另一件就必须等,这个等待在记录上看不到,但会出现在时效里,而且每天都在重复。
交接不清也会造成空位。上一班的人以为下一班会接着做,下一班的人以为上一班已经做完,中间那一批单就停在无人认领的状态里,等发现的时候已经过了几个小时,找起来还要从头翻一遍。
培训被跳过是很常见的事。新人对货位、包装规则、渠道差异都不熟,前一两周几乎只能做辅助动作。如果正好赶上量涨的那几天,新人占着一个工位贡献却有限,整体反而更慢,还容易带出误差。
岗位之间还有一个隐性依赖,打包要看拣货完成到什么程度,交接要看打包完成多少。任何一环的人不在,后面的人就会进入等待而不是进入工作,一个空位的影响因此被放大到整条线上。
判断卡点是不是出在人这一侧,可以看一个指标:同一批单在不同日子的完成时长差多少。设备和流程不变的情况下,如果这个差很大,说明变量在人,不在方法上,改方法不会带来效果。
减少这种依赖的办法是让每个关键动作至少有两个人会做,并且把动作顺序写清楚到可以照做。这件事在淡季做起来不费劲,等忙起来再做,代价就是那几天的时效和几个睡不好的晚上。
知虾那个位置能看到同类目店铺在不同时段的动作分布,拿它和自己仓库的班次时间对照,空档落在哪一段比较容易看出来。把岗位空位的时段标出来之后,再看它和当天堆积时段是否重合,重合的那一段就是这一格最窄的位置。
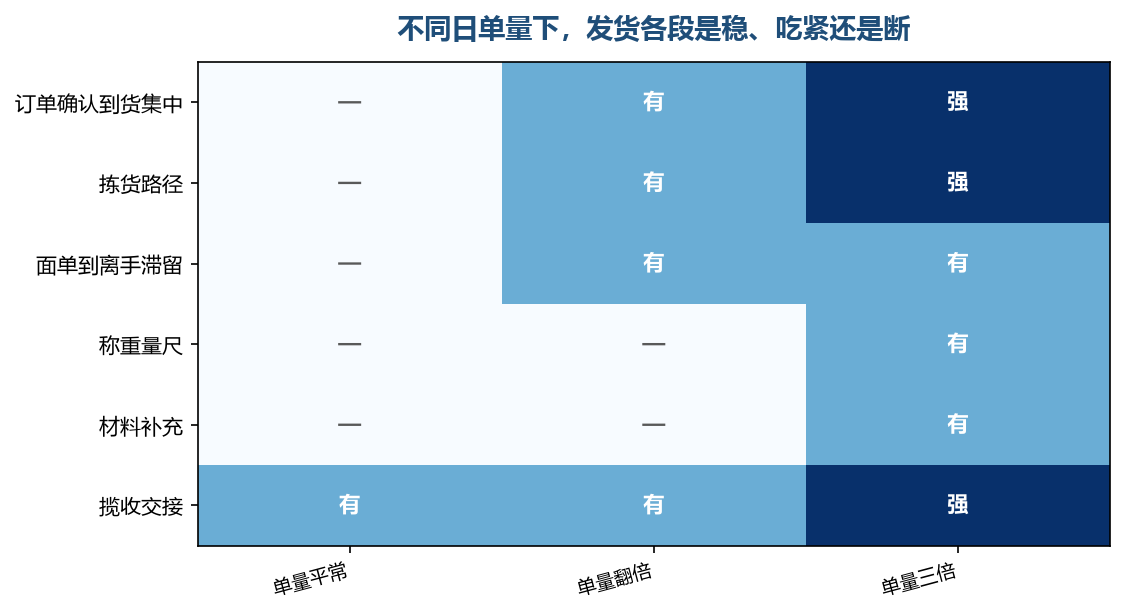
横着看是同一天量级下各段的状态,越靠右的列越接近撑不住,左上到右下的走向就是崩塌先后
卡在拣货还是卡在打包,两者征兆不一样
这两个位置从外面看都是慢了,但留下的痕迹完全不同。判断错位置,后面的调整就会加在不需要加的地方,白花力气。分辨的办法是看现场堆积的是哪一种形态的东西,形态比数字更快给出答案。
卡在拣货的时候,堆积的是还没有配上货的面单。待拣架上的单越来越多,货位上的人一直在走,手上却拿不出完整的单。这时候打包台多半是空的,人在等货,等的时间比动手的时间还长。
卡在打包的时候,堆积的是已经配好货但还没封箱的东西。拣货区反而是通畅的,货一件件送过来,堆在打包台边上排队等封箱,打包的人从上班到下班几乎没有停过,中途连喝水都要挑时候。
拣货卡住的原因常常是路径问题。同一批单的货位分布很散,走一趟只能拿一两件,走的路程占了绝大部分时间。量小的时候路程还能被空隙吸收,量大了之后它就成了主要耗时,而且越急越容易走错路。
打包卡住的原因常常是动作太多。一件货要经过核对、填材、封箱、称重、贴标、分筐,六个动作里任何一个环节慢了,整个打包台就慢下来,因为它是同一个人连着做完的,中间插不进别人。
从下班时的现场也能分出来。拣货卡住时,下班后货位上还有人在拿货,待拣架上还剩一批没动;打包卡住时,下班后打包台上还堆着一片货,拣货区已经空了,两边留下的痕迹方向正好相反。
另一个分辨办法是看当天的差错类型。拣货卡住容易出现漏件、件数不对、规格拿错;打包卡住容易出现贴错面单、封装不牢、称重不准。差错往哪个方向偏,说明哪一步在赶,赶的那一步就是当天最窄的地方,第二天补漏的活也落在这一边。
有些单会同时压在两个位置,原因是它们本身结构特殊,比如件数多、体积大、需要加固。这类单在两个位置都耗时,如果单量里这类占比上升,两处会同时吃紧,看起来像整条线都慢下来了。
分不清的时候可以做一个很直接的试验,在某一时段临时加一个人到拣货,看堆积是否下降。如果下降,说明窄的是拣货;如果不降甚至在打包区更堵,说明窄的其实在打包,人的位置放错了。
拣货和打包之间还有一个衔接动作容易被漏算,就是把配好的货从货位区送到打包台。这段搬运在场地小的时候不显眼,场地一大或者楼层分开,它就变成一段独立的耗时,而且没法并到别的动作里。
单量上升的过程中,通常拣货先吃紧。原因是拣货依赖走动和寻找,这两件事会随着批量增加而变慢;打包是固定动作的重复,熟练之后速度上限更高,所以它一般比拣货晚一步出现瓶颈。
但这个顺序不是固定的。如果品类集中、货位规整,拣货会撑得久一些;如果包装要求复杂、需要逐件加固,打包会更早成为卡点。要按自己店里的货来判断,照抄别人的结论常常没有用。
看两个数可以加快判断,一个是单均走动距离,一个是单均打包动作数。前一个数大说明窄点在拣货,后一个数大说明窄点在打包。这两个数各记三天,方向基本就清楚了,不用再靠猜和争论,也不会把人的忙闲当成产能。
还有一种情况是两边都不窄,窄在中间的搬运或者称重。这时候两边的现场都看不出明显堆积,但货在中间那一段停着,人在这段反复跑。加人在两头没有用,要加在中间那一段才动得起来。
把三个位置的形态记清楚之后,遇到堆积时先看堆的是面单、是货、还是待称重的包裹,位置基本就定了。定下来之后再谈往哪里补人,才不会补错地方,也才谈得上赶在第二天之前把堆积清掉。
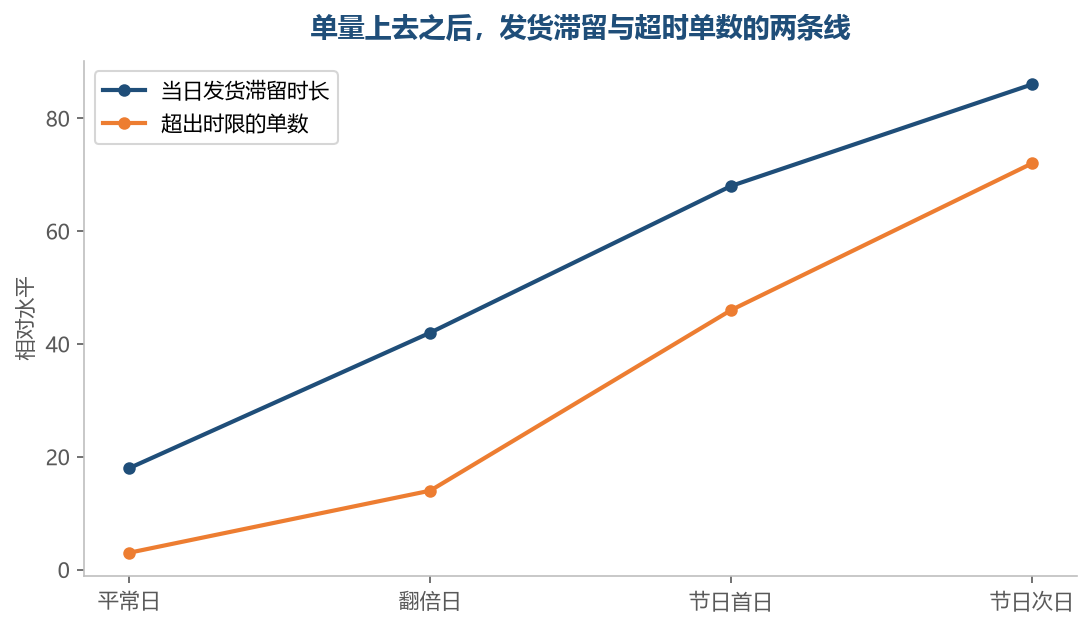
单量抬升时滞留时长先动,超时单数随后跳起来,两条线分开的那一刻就是这一格开始吃紧的位置
先把发货这一格最窄的那一段找出来
找最窄的一段,靠的不是印象,而是一条从订单确认到交接完成的时间轴。把这条轴上每个动作的开始和结束时刻记下来,连续记三天,宽窄自然就显出来,比开会讨论谁最忙有效得多。
记的时候要按小时分段,不要只记一天的总量。因为总量会掩盖峰值的形状,而卡点几乎都出现在峰值时段的那一两个小时里,把这一两小时单独拿出来看才有用,其余时段只是陪衬。
除了时长,还要记每个动作的等待时长。等待和作业是两种不同的时间,作业慢说明人手不够或者方法不对,等待长说明上游没到位或者下游有间隔,两者的处理方式完全不同,混在一起就看不出问题。
把数据铺开之后,通常能看到一个明显的台阶,某个动作的耗时会随着单量上升而陡增,别的动作只是平稳上升。那个陡增的位置就是最窄的一段,它承受不住增量,增量一到就先在那里排队。
有一个简单判据,如果一个动作的耗时和单量大致成正比,说明它还能扩;如果它超线性上升,说明它内部有排队和互相等待,这一段就是量上来之后最先撑不住的地方,也是改起来最有回报的地方。
找窄点的时候要把异常日先挑出来。促销日、暴雨天、司机迟到的日子,现场形态和平时差别很大,混在一起算会把窄点算歪。用普通工作日的三天数据更可靠,异常日的记录留着单独看。
有些窄点在数据上看不出来,因为它不占用长时段,只在某些时刻挤成一小团。比如半小时里连续来了十几单需要单独处理的货,之后又恢复平静,平均下来一点也不显眼,但它已经出过问题了。
这类瞬时挤团的位置要用另一条线索去找,看谁在忙的时候被叫过去帮忙。哪里需要支援,哪里就窄。连续几天都是同一个位置被支援,那个位置就是窄点,这条线索比看数据还快,不用等报表出来才动手。
找到窄点之后,先做的不是马上加人,而是确认它窄在哪一层。是缺工具、缺位置、缺信息,还是缺一个能同时做两件事的人。不同原因对应不同的补法,加人只对其中一种有效,另外几种往里加人反而更乱。
窄点还会随着商品结构的变化而移动。上了新品类之后,包装要求变了、体积变了,原来通畅的一段可能变成新的窄处。所以这件事不是找一次就完,隔一个季度再看一遍,尤其是上了新品之后。
判定窄点是否已经被找准,有个验证方式:在这段上做一个小改动,看当天出货完成时刻是否提前。提前了说明找准了,没提前说明窄点在别处,这个判断方法比反复讨论有效,也不用争谁对。
需要留意的是,最窄的一段往往不是最吵的那一段。最吵的位置人多、话题多、抱怨多,但它的产能可能还有余量。安静的那一段因为不会喊,反而更容易被留到最后才看见,一看见就已经是事后。
记录过程里最有价值的是峰值那天的手写备注。设备状态、人员缺位、临时插单这些信息不在系统里,只能靠当时写下来,事后回想会丢掉关键的那一条,而丢掉的那一条往往正好是原因。
最窄的一段定下来之后,还要看它能不能承受一到两成的增量。如果它的余量不到一成,那么下次单量上涨的第三天就会出事,这个余量比当前的绝对耗时更值得关注,也更值得提前留位置。
这套记录不复杂,难点在坚持。多数店铺是在出事之后才回头补记录,补出来的东西残缺,结论也容易偏。提前三天记一次的成本,比事后返工要小得多,也不需要在出问题的那天临时抓人。